Zakaj se strojni brusni papir pregreje? Vzroki in praktične rešitve
Ko se obdelovanec med strojnim brušenjem segreje, je prva reakcija mnogih ljudi, da je število vrtljajev vretena previsoko ali da je zrnatost brusnega papirja napačna. Vendar pa podrobnejši pogled v delavnico razkrije, da glavni vzrok vročine pogosto niso nastavitve stroja, temveč stanje rezanjastrojni brusni papir. Ko abrazivna zrna preidejo iz rezanja v trenje, se skoraj vsa mehanska energija pretvori v toploto, zaradi česar se temperatura obdelovanca hitro dvigne. Da bi rešili to težavo, je treba sistematično raziskati tri ključne dejavnike: rezanje, odstranjevanje ostružkov in pritisk.
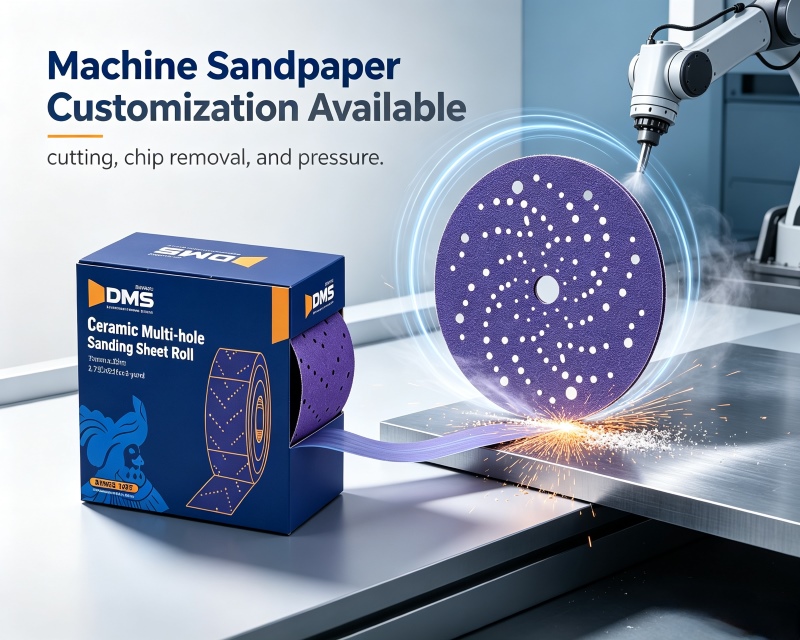
Najprej preverite, ali jestrojni brusni papirje postalo neučinkovito. Pri pravilnem delovanju so abrazivna zrna ostra in režejo ostružke, namesto da bi zmlela material v prah. Ko zrna postanejo motna ali je površina zamašena z ostanki, bo brusni papir drsel po površini obdelovanca; občutek se bo spremenil iz hrapavega v gladkega, zvok bo iz ostrega postal dolgočasen, na površini brusnega papirja pa lahko postane vidna sijoča, glazirana plast. Če se brušenje na tej točki nadaljuje, se bo v kontaktnem območju kopičila toplota, kar bo povzročilo ožganje lesa in morebitne modre lise na kovini. Čas za zamenjavo brusnega papirja ne sme temeljiti na časovnih ocenah, temveč na teh treh indikatorjih: zvok, otip in videz površine brusnega papirja. Vnaprejšnja zamenjava strojnega brusnega papirja z novim, kakovostnim listom stane veliko manj kot ponovna obdelava ožganega obdelovanca.
Kontrola tlaka je drugo področje, kjer se pogosto pojavljajo težave. Mnogi menijo, da je počasno brušenje posledica nezadostne sile, zato pritiskajo močneje. Vendar pa večji kot je pritisk, večja je kontaktna površina, večja je preobremenitev abrazivnih zrn in bolj je stisnjen prostor za odstranjevanje odrezkov. Posledica tega je, da se brusni papir hitreje zamaši, obremenitev motorja se poveča in obdelovanec se hitreje segreje. Pravilen pristop je, da pustite stroju, da opravi delo, z rokami pa samo usmerjate smer, pri čemer pritiskate ravno toliko, da ohranite stik med brusnim papirjem in obdelovancem. Pri brušenju velikih površin vzdržujte enakomerno in enakomerno hitrost in naj se kontaktna točka nenehno premika, da ima toplota čas za razpršitev v okolico.
Odstranjevanje ostružkov in odvajanje toplote sta tretja ključna vidika. Kopičenje prahu skrito prispeva k kopičenju toplote; drobci brušenja, ki se ujamejo v reže med brusnim papirjem, ne blokirajo samo poti odstranjevanja ostružkov, temveč delujejo tudi kot izolacijska plast, ki zadržuje toploto v kontaktnem območju. Ohranjanje sistema za zbiranje prahu neoviranega in redno čiščenje brusilne površine in zračnikov stroja lahko bistveno izboljša odvajanje toplote. Pri mokrem brušenju voda ne služi le kot mazivo, ampak, kar je še pomembneje, nenehno odnaša toploto, ki nastaja med brušenjem. Ko je pretok vode nezadosten, vodni film ne more pokriti celotne kontaktne površine, zaradi česar se lokalizirana suha območja brušenja hitro segrejejo. Ohranjanje zadostnega pretoka vode za odplakovanje ostankov mletja in toplote je temeljna zahteva za nadzor temperature med mokrim mletjem.
Združljivost med opremo in brusnim papirjem vpliva tudi na proizvodnjo toplote. Uporabastrojni brusni papirs preveč drobnim zrnom za grobo brušenje povzroči premalo prostora za ostanke, zaradi česar se hitro napolni in preklopi v stanje brušenja, ki temelji na trenju. Izberite ustrezno velikost zrna glede na stopnjo obdelave: uporabite bolj grobo zrnatost za grobo brušenje, da hitro odstranite material, nato pa preklopite na fino zrnatost za fino brušenje. Če oprema podpira spremenljivo krmiljenje hitrosti, lahko ustrezno zmanjšanje vrtilne hitrosti pri delu na tankih obdelovancih, toplotno občutljivih materialih ali med fino končno obdelavo zmanjša toploto zaradi trenja, ki nastane na časovno enoto.
Če težave s proizvodnjo toplote po zgornjih prilagoditvah še vedno obstajajo, razmislite, ali je vrsta abraziva primerna za trenutne pogoje delovanja. Običajni abrazivi iz aluminijevega oksida se ne razlivajo sami, potem ko postanejo dolgočasni, zaradi česar so nagnjeni k ciklu toplosti, trenja in dviga temperature. Po drugi strani pa imajo keramični abrazivi lastnosti samoostrjenja: ko mikrokristali postanejo motni, se mikroskopsko zlomijo in izpostavijo nove rezalne robove. To jim omogoča ohranjanje daljšega rezalnega okna med neprekinjenim strojnim brušenjem, kar ima za posledico razmeroma stabilno ustvarjanje toplote. Uredništvo DMS priporoča, da pred nakupom opravite primerjalne teste z manjšim številom vzorcev na istem delovnem mestu. Upoštevajte efektivno trajanje mletja posameznega listastrojni brusni papirin dvig temperature obdelovanca, preden se odločite, ali jih boste zamenjali v razsutem stanju.
Povezane novice
- Pridobivanje valovnih oznak? Težave, ki jih je treba preveriti pri uporabi pnevmatskega brusnega papirja
- Kakšne so prednosti okolju prijaznega keramičnega brusnega papirja za brušenje z malo prahu?
- Kaj vodi do luščenja vodoodpornega premaza na mokrem brusnem papirju? Ključni nasveti za uporabo
- Keramični brusni papir v primerjavi s silicijevim karbidnim brusnim papirjem: kako izbrati za svoje brusilno delo
- Zakaj je protistatični fini brusni papir pomemben v proizvodnji elektronike
- Ali je porozni avtomobilski brusni papir za zbiranje prahu vreden zamenjave?
Pusti mi sporočilo



Novice Priporočila